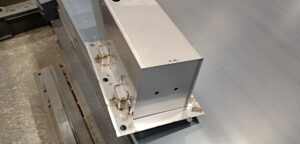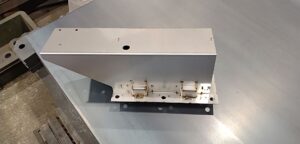
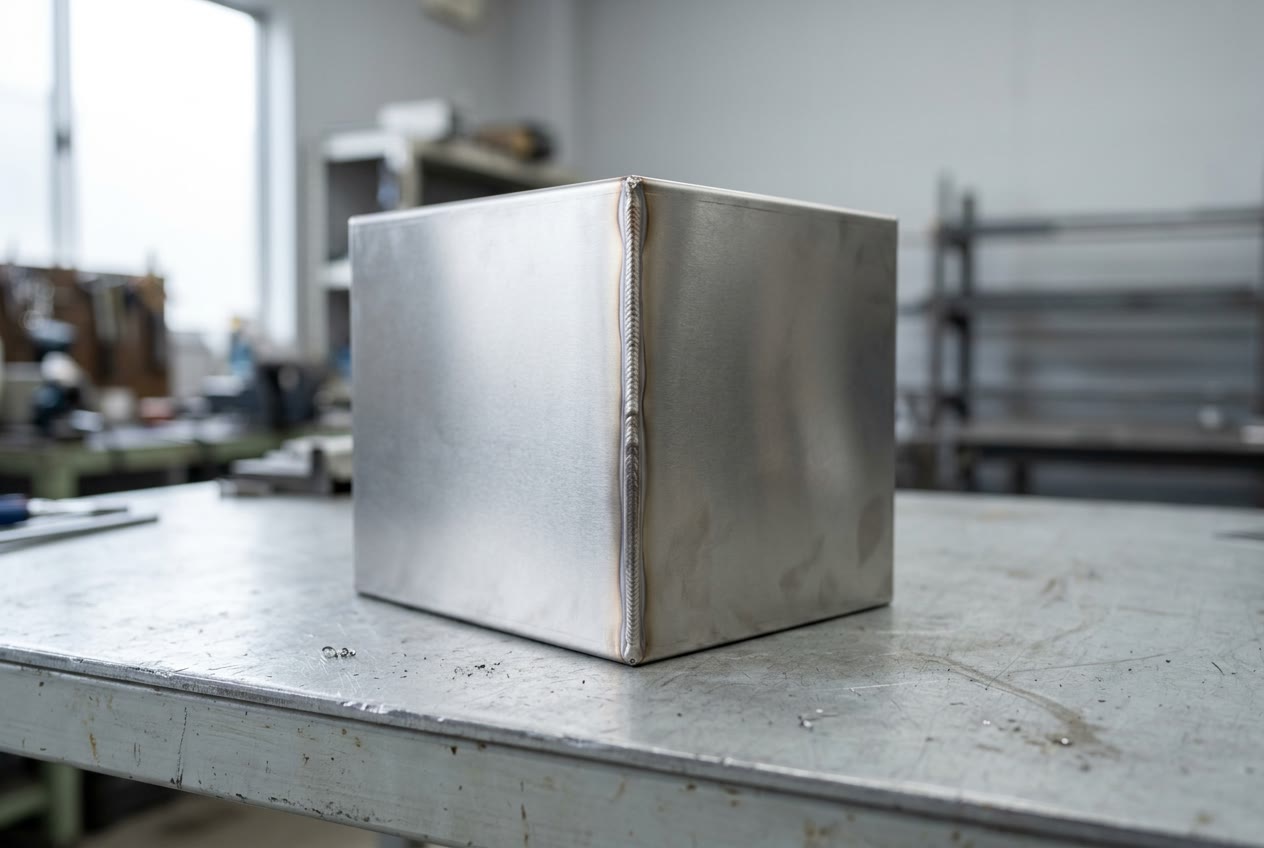
ステンレス製缶で箱物を歪みなく仕上げる鍵は、溶接の腕前そのものより、その手前にあります。展開・切断・曲げで部材の合わせ精度を作り込み、溶接では熱を一箇所に溜めない進め方をとる。この2つがそろうと、板厚1〜2mmの薄板でも、面の波打ちを抑えやすくなります。本記事では、ステンレス製缶の基本と箱物ができるまでの工程を整理します。あわせて、図面を描く段階で押さえたい注意点や、サイズ・ロットの目安も板金加工の現場目線で解説します。
結論|ステンレス製缶の品質は「溶接の前」と「溶接の進め方」で決まる
最初に要点をお伝えします。ステンレス製缶の仕上がりを左右するのは、溶接より前の工程の精度と、溶接の順序・治具の使い方です。切断や曲げの寸法がずれていると、溶接で隙間を埋めることになり、そのぶん熱が入って歪みが増えます。
また、ステンレスは熱が逃げにくく、溶接の熱で伸び縮みしやすい材料です。そのため箱物の溶接では、熱を分散させる段取りが欠かせません。溶接方式そのものの違いはステンレスのレーザー溶接とTIG溶接の違いで詳しく解説しているため、本記事では製缶全体の流れと設計の考え方を中心に扱います。
ステンレス製缶とは|板金でつくる箱物・ダクト・カバー
製缶(せいかん)とは、金属の板材を切断・曲げ・溶接して、箱や槽、ダクトのような立体の構造物をつくる加工です。もともとはボイラーやタンクなど大型の缶体をつくる仕事を指した言葉で、現在は厚板の架台から薄板の箱体まで、幅広い製品に使われています。
製缶と板金の違い
板金加工は、板を切って曲げ、部品の形をつくる加工全般を指します。これに対し製缶は、複数の板を溶接で組み立てて構造物にする工程を含むのが特徴です。薄板を板金の工法で切り曲げし、溶接で箱に仕上げるものは「製缶板金」と呼ばれることもあります。
つまり、ステンレス製缶の品質は板金の精度と溶接の技術の両方に支えられています。どちらか一方だけが優れていても、歪みのない箱物にはなりません。
ステンレス製缶の代表的な製品
巴製作所で依頼が多いステンレス製缶品は、次の3つです。いずれも最終的には工場の設備に組み込まれて使われます。
| 製品 | 主な分野 | 製缶で気を配る点 |
|---|---|---|
| シューター | 食品関係 | 搬送面の平らさ、継ぎ目の仕上げ |
| カバー | 生産設備関係 | 外観面の歪み、取付穴の位置精度 |
| ダクト | 生産設備関係 | 継ぎ目の気密性、接続部の寸法 |
ステンレスが選ばれるのは、さびにくく、食品や薬品を扱う現場でも衛生的に保ちやすいためです。SUS304とSUS316などの材質の違いはステンレスの種類と選び方で解説しています。
箱物の製缶工程|展開から仕上げまでの5ステップ
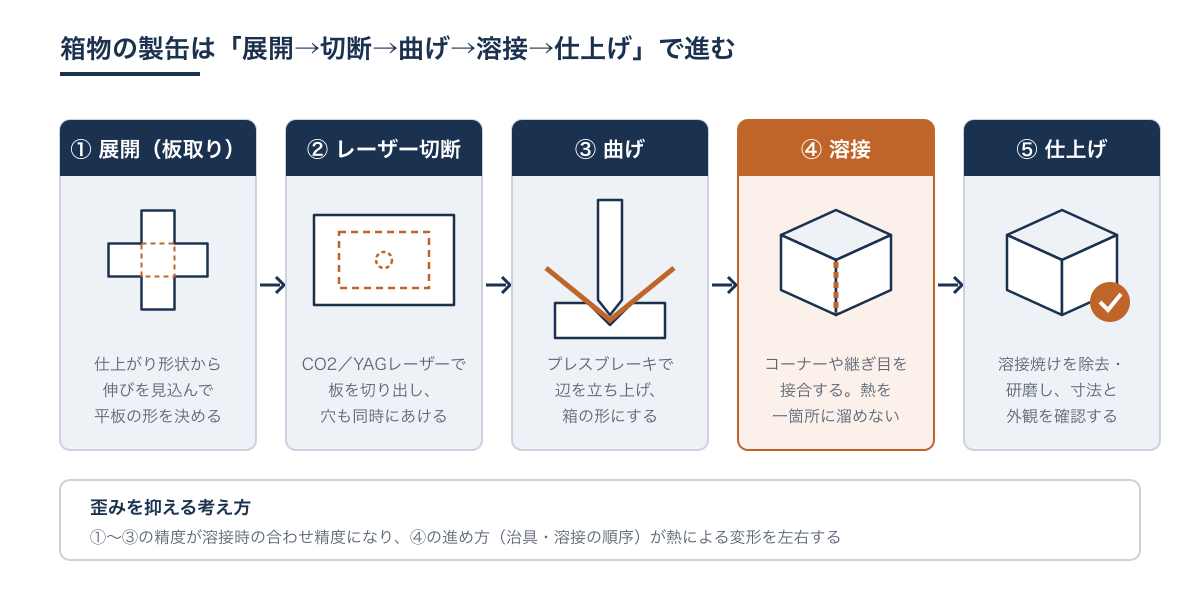
ステンレスの箱物は、一般に次の5つの工程で製作します。工程ごとの役割と、品質への影響を表にまとめました。
| 工程 | 内容 | 主な設備 | 品質への影響 |
|---|---|---|---|
| ①展開(板取り) | 仕上がり形状から平板の形を決める | CAD | 曲げ後の寸法 |
| ②レーザー切断 | 板を切り出し、穴もあける | CO2・YAGレーザー加工機 | 部材の合わせ精度 |
| ③曲げ | 辺を立ち上げて箱の形にする | プレスブレーキ | 角度と隙間 |
| ④溶接 | コーナーや継ぎ目を接合する | レーザー溶接機・TIG溶接機 | 歪み・強度・外観 |
| ⑤仕上げ | 溶接焼けの除去、研磨、確認 | 研磨工具 | 外観・耐食性 |
①展開(板取り)
箱の完成形から、曲げる前の平らな板の形(展開図)を求めます。曲げると板は外側が伸びるため、伸びの分を差し引いて寸法を決めます。ここがずれると、どれだけ丁寧に溶接しても箱の寸法は合いません。伸びの考え方は板金の曲げ加工とはで解説しています。
②レーザー切断
展開した形状をレーザーで切り出します。巴製作所が保有するのは、日平トヤマ製CO2レーザー加工機(TLV-408E40F/4尺×8尺)とYAGレーザー加工機(1,000mm×1,000mm)です。この2台を板厚で使い分けています。目安は、1mm以下はYAG、1〜2mmで精度が必要な部品もYAG、2mm以上はCO2です。切断面の品質についてはレーザー切断の品質を決める3要素で詳しく扱っています。
③曲げ
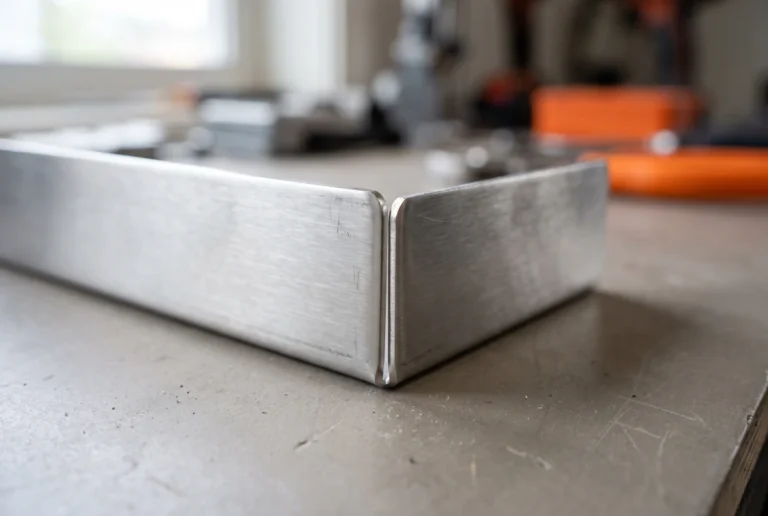
切り出した板をプレスブレーキで曲げ、箱の形に立ち上げます。保有機は小松製作所製のプレスブレーキ(80トン/最大2,000mm)とサーボプレスブレーキ(50トン/最大1,250mm)です。曲げ角度の精度が、そのまま溶接するときの突き合わせの隙間になります。4辺を立ち上げる箱では、最後の辺を曲げる際に、先に立てた面が機械と干渉しないかも確認します。
④溶接
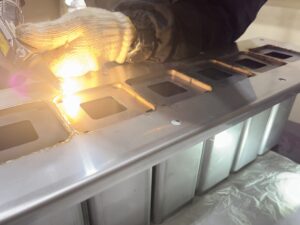
コーナーや継ぎ目を溶接して、箱として一体にします。設備はアマダ製レーザー溶接機(YLM-500P)とTIG溶接機、半自動溶接機です。レーザー溶接は熱が入る範囲が狭く、薄板の歪みを抑えやすい方法です。どの継ぎ目にどの溶接を使うかは、板厚と求める外観で決めます。
⑤仕上げ
ステンレスは溶接の熱で表面が変色します(溶接焼け)。外観が求められる製品では、焼けを取り除いて研磨し、素材の光沢に近づけます。最後に寸法と外観を確認して出荷します。
薄板の箱物を歪みなく作るための現場の工夫
ここからは、ステンレス製缶の現場で実際に行っている歪み対策を紹介します。一般的な理屈よりも、日々の段取りの積み重ねに近い内容です。
治具は基本的に内製する
箱物の溶接では、部材を正しい位置で押さえる治具が仕上がりを左右します。製品ごとに形も寸法も異なるため、巴製作所では治具を基本的に社内で製作しています。小ロットの箱体でも、形状に合わせた治具で拘束してから溶接に入ります。
治具の内製は、溶接以外の場面でも生きています。他社で断られたというご相談で、凸凹のRが付いた筒形状の製品がありました。ステンレスの板厚1mm程度、数量は2個です。プレスブレーキである程度まで曲げ、製作した治具に当てながら叩いて形を整えて仕上げました。小ロットで形状が複雑な製品ほど、治具を自前で用意できるかが対応の分かれ目になります。
溶接は間隔を飛ばしながら進める
熱が入りやすい条件では、溶接の箇所を順番に詰めるのではなく、間隔を飛ばしながら進めます。離れた箇所を交互に溶接することで熱が分散し、一箇所に収縮が集中するのを防げます。
一方、板厚2mm程度までの薄板をレーザー溶接する場合は、入熱が小さいため、飛ばさずに一度に溶接できることもあります。溶接の進め方は、板厚と溶接方法の組み合わせで決めています。
TIG溶接は歪みが出やすいことを前提にする
TIG溶接(タングステン電極とアークで溶かす溶接)は、継ぎ目の周囲まで広く溶かしやすい方法です。そのぶん入熱が大きくなり、薄板の箱物では歪みが出やすくなります。強度を優先したい継ぎ目にTIG溶接を使う場合でも、歪みが出やすいことを前提に順序と治具を組み立てます。レーザー溶接と半自動溶接を含めた使い分けはステンレスのレーザー溶接の解説をご覧ください。
ステンレス製缶の設計時の注意点|板厚・コーナー・溶接位置・公差
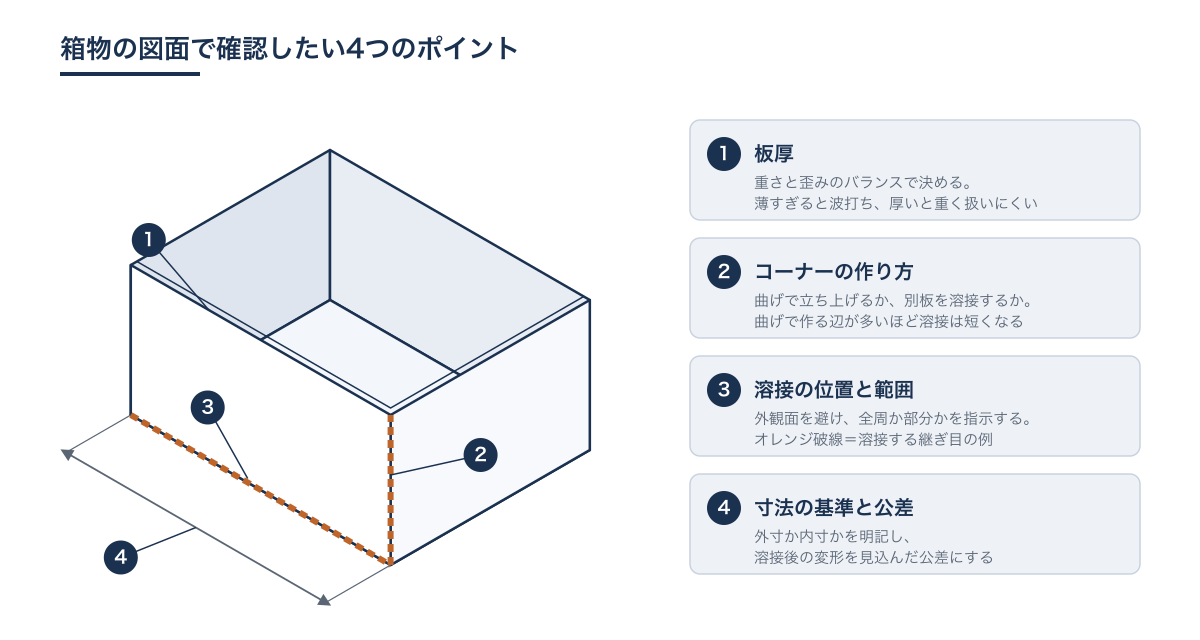
箱物の製缶板金は、図面の段階で決まることが少なくありません。次の4点を押さえておくと、加工側との確認が減り、歪みや手戻りも防ぎやすくなります。
板厚は「重さ」と「歪み」のバランスで決める
板厚を厚くすれば剛性は上がりますが、箱物は重くなり、扱いにくくなります。反対に薄くしすぎると、溶接の熱で面が波打ちやすくなります。巴製作所で多い箱物の板厚は2mm程度までです。3mm程度の板厚になると、重量と入熱の兼ね合いで歪みが出る可能性があるため、形状とあわせて検討が必要です。
コーナーは曲げで作るか、溶接でつなぐか
箱のコーナーは、1枚の板から辺を曲げて立ち上げる方法と、別の板を溶接でつなぐ方法があります。曲げで作れる辺が多いほど溶接する長さが短くなり、熱による歪みを抑えやすくなります。ただし、箱が深い場合や大きい場合は、曲げの干渉や材料取りの都合で分割が必要になることもあります。
溶接の位置と範囲を図面に示す
溶接の位置は、外観面や搬送面をできるだけ避けると仕上げの手間が減ります。また、継ぎ目を全周溶接するのか、部分的な溶接でよいのかで、入熱の量が大きく変わります。溶接記号(JIS Z 3021)で範囲を示しておくと、意図が正確に伝わります。
寸法は基準と公差を明確にする
箱物の寸法が外寸なのか内寸なのかは、図面で明記しておきたい項目です。さらに、溶接後の変形を見込まずに全体寸法の公差を厳しくすると、加工の難度とコストが上がります。本当に精度が必要な寸法を絞って指示すると、品質とコストの両立につながります。コストの考え方は板金加工のコストダウンでも解説しています。
ステンレス製缶のサイズ・板厚・ロットの目安
巴製作所で製作しているステンレスの箱物について、サイズや数量の目安をまとめます。表の範囲を超える場合でも、内容にもよりますので、まずはご相談ください。
| 項目 | 目安 | 補足 |
|---|---|---|
| サイズ | 1m角程度まで | 形状や重量によって変わります |
| 板厚 | 2mm程度まで | 重量のある製品はクレーンで吊って対応する場合もあります |
| ロット | 1個から | 100個以下の多品種少量を得意としています |
| 工程 | 切断から仕上げまで社内 | 工程間の受け渡しによるずれを抑えられます |
製缶品も1個から製作しており、治具を社内で用意できることが小ロットへの対応を支えています。急ぎの依頼では、午後一番にいただいた発注を、切断・曲げ・溶接まで行って翌日に納品した例もあります。数量1〜2個の案件でしたが、納期は形状や工程によって変わるため、お急ぎの場合は早めにご相談ください。小ロット・短納期への考え方は巴製作所が選ばれる理由でも紹介しています。
巴製作所のステンレス製缶事例
実際に製作したステンレスの箱物・製缶品の事例を紹介します。板厚や構造、工程の組み合わせの参考にしてください。
- t1.0mm薄板のステンレス製缶(箱体):板厚1.0mmの箱形状を、レーザー溶接とTIG溶接を使い分けて製作
- 箱形状のSUS製缶品のレーザー溶接:板厚1.0mmの薄板を切断・曲げ・溶接で組み立て
- SUS304ステンレス箱体のレーザー溶接:2.0tの本体に角穴付きの1.0t天板を接合。L600×W180×H200mm、1個、納期10日
- チラー用ステンレスダクトの単品一貫製作:気密性が求められるダクトを切断・曲げ・溶接で製作
- 歪みを抑えたSUSシューター:板厚1.5mmの薄板をレーザー溶接で接合
使用している設備の一覧は設備紹介ページ、溶接や曲げに対応する素材は対応素材・加工一覧でご確認いただけます。
まとめ|ステンレス製缶は図面の段階からご相談を
ステンレス製缶は、展開・切断・曲げで合わせ精度を作り込み、溶接では治具と順序で熱を分散させることで、薄板の箱物でも歪みを抑えられます。板厚、コーナーの作り方、溶接の位置と範囲、寸法の基準は、図面の段階で決めておくほど手戻りが減ります。
「この箱はどこを溶接すればよいか」「板厚はこれで足りるか」という段階でのご相談も承っています。図面や手書きのスケッチ、現物をお送りいただければ、加工の進め方を含めてご提案します。まずはお問い合わせフォーム、またはお電話(048-290-3365/平日8:30〜17:30)でお気軽にご連絡ください。