ハステロイやインコネル、チタンをレーザー切断するとき、切断の条件はステンレスと大きく変わりません。当社でもステンレスと同じ考え方で切っており、素材に合わせて条件を特別に変えてはいません。難削材と聞くと「レーザー切断も難しいのでは」と構えがちですが、実際に気を配るのは切り方そのものより、高価な材料をどう扱い、どう取るかという点です。本記事では、ハステロイ・インコネル・チタンのレーザー切断について、素材の特性と、持ち込み材を切るときの現場の注意点を整理します。
結論|ハステロイもチタンも、レーザー切断の条件はステンレスと大差ない
最初に要点をお伝えします。ハステロイ・インコネル・チタンは、切削(刃物で削る加工)では難削材として知られています。一方で、レーザー切断は刃物を当てずに熱で溶かして切るため、切削で問題になる工具の摩耗とは無縁です。
そのため、レーザー切断での注意点は「条件の難しさ」よりも「材料の扱い」に移ります。材料が高価で予備が少ない、持ち込み材で寸法に余裕がない、切り抜いた両側を納品する、といった場面で段取りの工夫が求められます。
レーザー切断の品質を左右する要素そのものは、素材が変わっても同じです。出力・速度・アシストガスの関係はレーザー切断の品質を決める3要素で解説しています。
特殊素材の切断をご検討中の方は、お問い合わせフォームから図面と材質をお送りください。
ハステロイ・インコネル・チタンとは|難削材と呼ばれる理由
3つの素材は、いずれも過酷な環境で使うために選ばれる金属です。ステンレスでは耐えきれない腐食や高温、あるいは軽さが求められる部品に使われます。
ハステロイ(ニッケル基の耐食合金)
ハステロイは、ニッケルにモリブデンやクロムなどを加えた合金の商品名です。代表的なC-276は、塩酸や硫酸といった強い酸に対しても耐食性を保つ点が特長です。化学装置や、半導体製造装置のように腐食性のガス・薬液を扱う部品で使われます。
インコネル(ニッケル基の耐熱合金)
インコネルも、ニッケルを主成分にクロムや鉄などを加えた合金の商品名です。高温でも強度と耐酸化性を保ちやすく、炉まわりの部品や排気系など熱のかかる用途で選ばれます。代表的なインコネル600は、JISでは耐食耐熱超合金のNCF600に相当します。
チタン(軽くて錆びにくい金属)
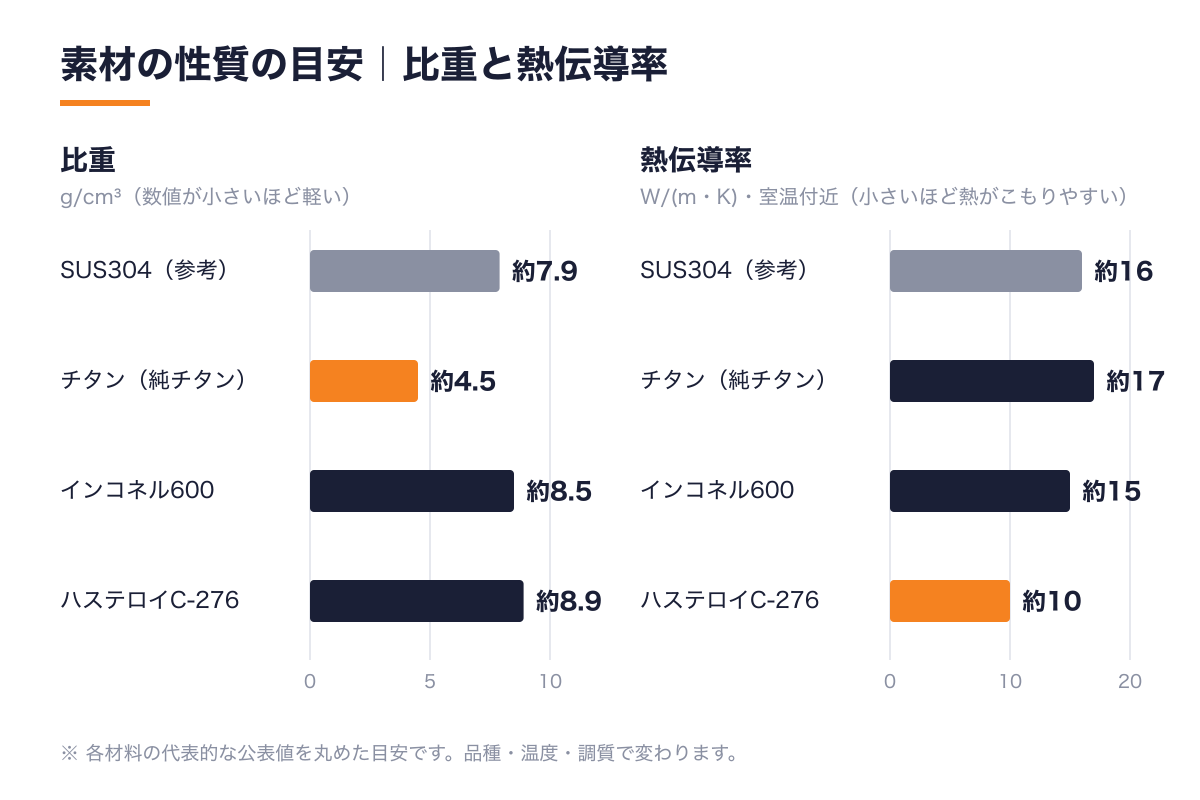
チタンの比重は約4.5で、ステンレス(約7.9)のおよそ6割の重さです。軽いうえに耐食性が高く、強度もあるため、軽量化したい装置部品や耐食性が要る部品に使われます。純チタンとチタン合金があり、板金では純チタンの板がよく使われます。
「難削材」と呼ばれる理由は切削にある
これらが難削材と呼ばれるのは、主に刃物で削るときの話です。熱伝導率が低い材料は、削ったときの熱が刃先にこもり、工具が傷みやすくなります。加えて、ニッケル基合金は加工硬化(変形した部分が硬くなる性質)を起こしやすく、削るほど刃が入りにくくなります。
レーザー切断には刃物の摩耗という問題がありません。熱伝導率も、チタンやインコネルはステンレスと同程度の値です。ステンレスと似た感覚で切れるのは、こうした性質の近さによるものと考えられます。
| 素材 | 主な成分 | 比重(目安) | 主な特長 | 使われる場面の例 |
|---|---|---|---|---|
| ハステロイ(C-276) | ニッケル・モリブデン・クロム | 約8.9 | 強い酸にも耐える耐食性 | 化学装置、半導体製造装置の部品 |
| インコネル(600) | ニッケル・クロム・鉄 | 約8.5 | 高温での強度と耐酸化性 | 炉まわり、熱のかかる部品 |
| チタン(純チタン) | チタン | 約4.5 | 軽さと耐食性 | 軽量化したい装置部品 |
| SUS304(参考) | 鉄・クロム・ニッケル | 約7.9 | 汎用的な耐食性 | 食品機械、設備のカバー類 |
数値は代表的な公表値を丸めた目安で、品種によって変わります。ステンレスの種類ごとの違いはステンレスの種類と選び方で解説しています。
レーザー切断で気をつけること|条件より材料の性質を知っておく
条件そのものはステンレスと大きく変わらないとしても、素材ごとに知っておきたい性質はあります。とくに、切断後に別の工程が続く場合に効いてきます。
ニッケル基合金(ハステロイ・インコネル)
ハステロイは熱伝導率が約10W/(m・K)と、ステンレスより低めです。一般に、熱が逃げにくい材料ほど、小さな部品や細い部分に熱がたまりやすくなります。細かい形状を含む部品では、この点を頭に置いておくとよいでしょう。
また、材料の価格がステンレスより高いのが一般的です。切り損じが出たときの損失が大きいため、初めての形状は図面の段階で切り方を擦り合わせておくと安心です。
チタン
チタンは高温で酸素や窒素と反応しやすい金属です。そのため、切断面が変色したり、表層が硬くなったりすることがあると一般に知られています。切ったままで使う部品なら問題になりにくい一方、切断後に溶接や曲げを予定している場合は、切断面の状態をあらかじめ確認しておくと確実です。
なお、巴製作所の対応素材の一覧では、チタンの溶接は「要相談」、曲げは「条件付き」としています。後工程を含む場合は、内容にもよりますが、まずはご相談ください。
CO2レーザーとYAGレーザーの使い分け
使うレーザーは、素材よりも板厚と精度で決まります。厚板や大判はCO2レーザー、薄板や細かい形状はYAGレーザーという使い分けは、ステンレスと同じです。両者の違いはCO2レーザーとYAGレーザーの違い、CO2レーザーで金属を切る仕組みはCO2レーザーで金属は切れる?で解説しています。
現場の知見|持ち込み材を切るときに気をつけていること
ハステロイやチタンのような特殊素材は、お客様が材料を用意して持ち込まれるケースがあります。ここでは、巴製作所の現場で実際に気をつけている点を紹介します。
表面処理前の材料が届くこともある
持ち込み材は、定尺のステンレス板のように整った状態とは限りません。表面処理を行う前の、表面がざらっとした状態の材料が届くこともあります。材料の状態はさまざまなので、事前に写真や寸法を共有いただくと段取りを考えやすくなります。
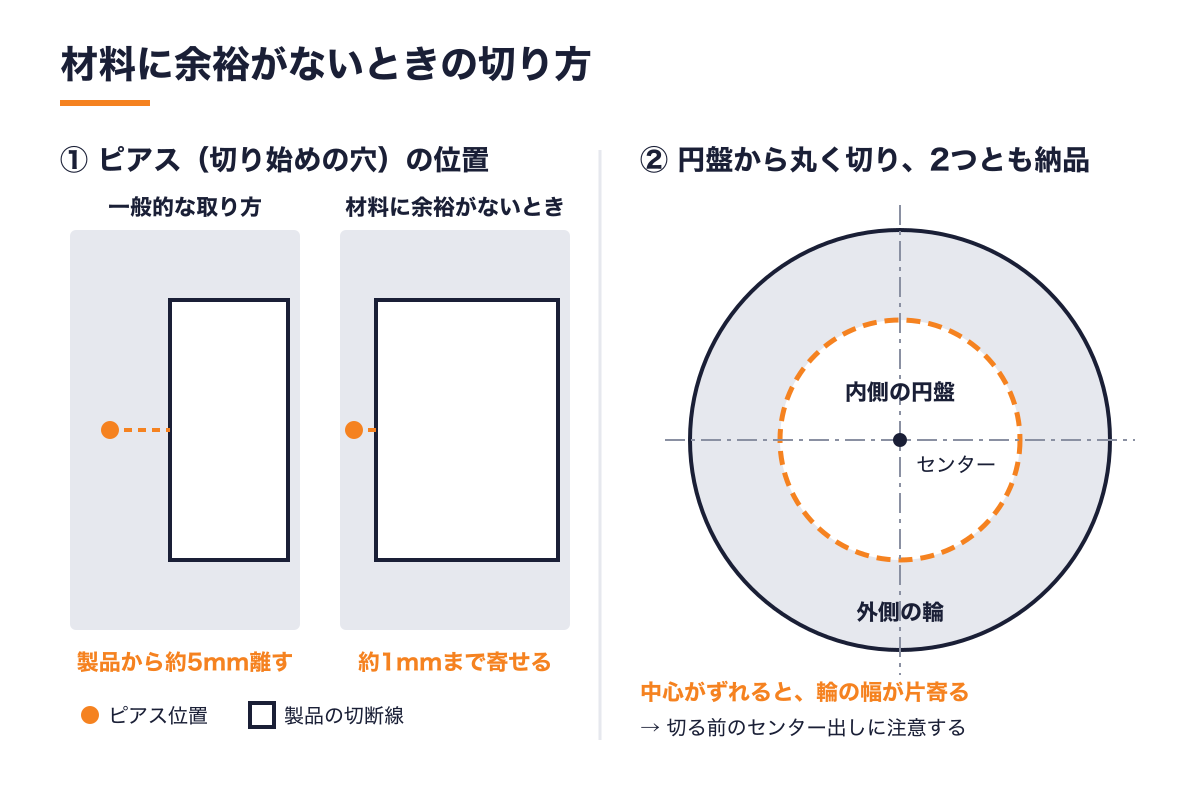
ピアスは通常5mm程度、余裕がなければ1mm程度まで寄せる
レーザー切断では、最初に板を貫通させる穴をあけてから切り進めます。この切り始めの穴をピアスと呼びます。ピアスは製品の外側、切断線から5mm程度離して取るのが一般的です。
ただし、持ち込み材は製品の大きさに対して材料の余裕が少ないことがあります。その場合、ピアスを切断線から1mm程度の位置まで寄せて切ります。材料を使い切るための工夫で、余白の少ない材料でも製品を取れるようにしています。
円盤から丸く切り、2つとも納品するときはセンター出しに注意
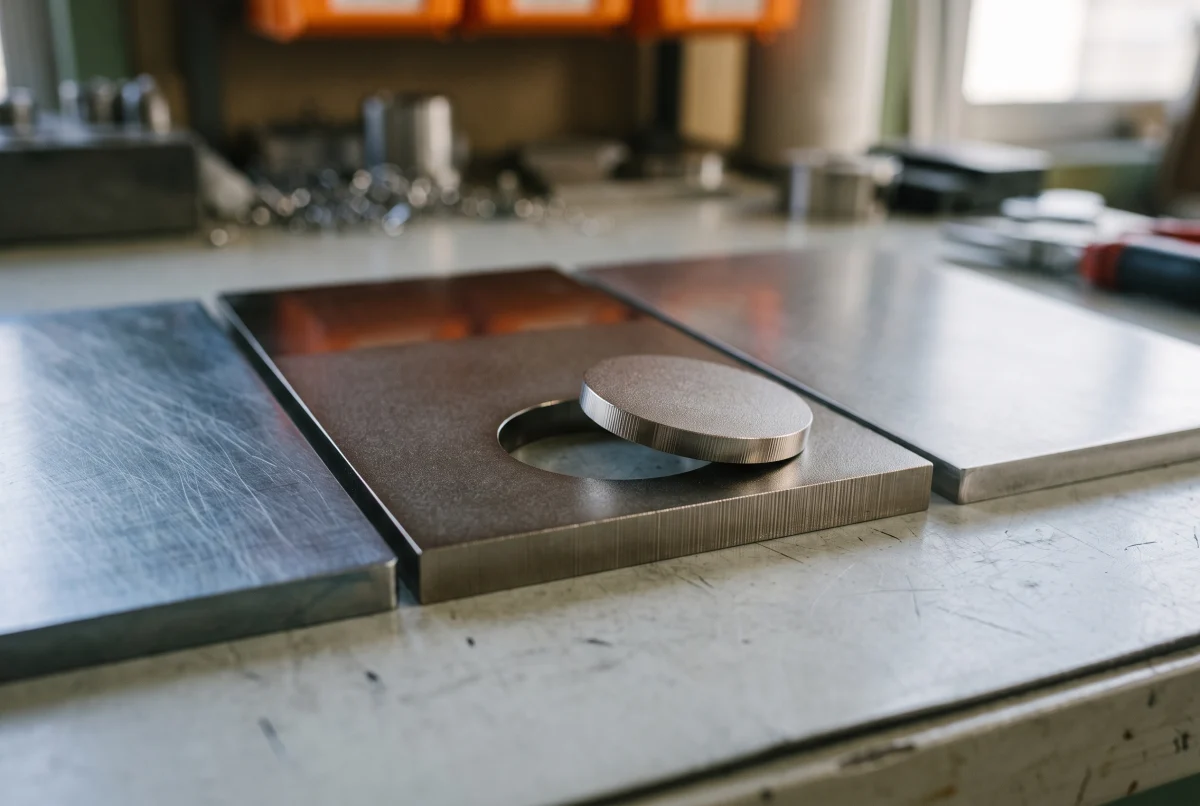
円盤の形で材料が届き、それを丸く切る依頼もあります。丸く切ると、内側の円盤と外側の輪の2つに分かれます。この両方を製品として納品する場合、どちらにも捨てる部分がありません。
こうしたときに注意しているのが、センター出し(材料の中心を正確に合わせること)です。中心がずれると、外側の輪の幅が片寄ってしまいます。材料に余裕がない以上やり直しも利かないため、切る前の位置合わせに気を配ります。
取り数は図面の段階で相談を
高価な材料ほど、1枚から何個取れるかが費用に直結します。材料の寸法と欲しい数量、残った部分も納品が必要かを図面と一緒にお伝えいただくと、取り方を事前に検討できます。費用の考え方は板金加工のコストダウンでも解説しています。
ハステロイ・チタンのレーザー切断を依頼する前に整理したいこと
特殊素材の切断をスムーズに進めるため、依頼の前に次の項目を整理しておくと確実です。
| 項目 | 伝えていただきたい内容 | 理由 |
|---|---|---|
| 材質と品種 | ハステロイC-276、純チタンなど | 品種で性質が変わるため |
| 板厚 | 実測値または規格値 | 使うレーザーが決まるため |
| 材料の手配 | 持ち込みか、手配を希望か | 持ち込みなら材料の寸法で取り方が決まるため |
| 材料の寸法・形状 | 板の大きさ、円盤なら直径 | ピアス位置と取り数を検討するため |
| 数量と残材の扱い | 必要数、残った部分も納品するか | 捨てる部分の有無で切り方が変わるため |
| 切断後の工程 | 溶接・曲げ・表面処理の予定 | 切断面の状態を確認するため |
穴あけを含む部品であれば、穴径と板厚の関係も確認しておきたい点です。工法の選び方はステンレスの穴あけ加工も参考にしてください。
巴製作所のハステロイ・チタンのレーザー切断
当社では、日平トヤマ製CO2レーザー光線加工機(TLV-408E40F/1,219mm×2,438mm)と、小松製作所製YAGレーザー加工機(1,000mm×1,000mm)を保有しています。対応素材の板厚一覧では、CO2レーザーでの切断板厚としてチタン1〜10mm、ハステロイ1〜12mmを掲載しています。設備の詳細は設備紹介ページをご覧ください。
ハステロイでは、半導体製造装置の部品を手がけています。板厚12mmのハステロイを切断した例は、ハステロイのレーザー切断事例とハステロイ厚板t12.0の加工事例で紹介しています。チタンでは、生産設備のターンテーブルの部品を切断した実績があります。
インコネルも対応素材に掲げています。具体的な形状や板厚によって対応が変わるため、内容にもよりますが、まずはご相談ください。実績のない素材でも、お持ち込みで対応した例があります。特殊素材への取り組みは巴製作所が選ばれる理由でも紹介しています。
ロットは1個の試作から承っています。レーザーの種類ごとの得意分野はレーザー加工の種類一覧もあわせてご覧ください。
まとめ|特殊素材のレーザー切断は「材料の扱い」が要
ハステロイ・インコネル・チタンは切削では難削材ですが、レーザー切断の条件はステンレスと大きく変わりません。気を配るべきなのは、高価な材料を無駄なく使うための取り方です。ピアス位置の寄せ方やセンター出しのように、材料の状態に合わせた段取りが仕上がりを左右します。
「この材料で何個取れるか」「持ち込み材でも切れるか」という段階でのご相談も承っています。図面と材料の寸法をお送りいただければ、取り方を含めてご提案します。まずはお問い合わせよりお気軽にご連絡ください。