板金図面の手戻りで多いのは、難しい公差の読み違いではありません。寸法の書き忘れと、溶接指示の抜けです。板金加工の現場では、図面を受け取ったあとに「この寸法はいくつですか」「ここは溶接しますか」と確認する場面が少なくありません。本記事では、板金加工の図面の書き方として、寸法・角度・公差・材質・溶接の指示をどう書けば一度で伝わるかを、図面を受け取る側の目線で整理します。手書き図面でご依頼いただく場合の注意点もあわせてお伝えします。
結論|板金図面は「決めた値」と「意図」を書けば伝わる
先に要点をまとめます。板金加工の図面で押さえたいのは、次の3つです。
- 寸法は、すべての辺と穴位置に「1つの値」で書く(幅を持たせたい場合は公差で示す)
- 曲げは、寸法に加えて角度・内R・外寸か内寸かまで書く
- 材質・板厚・表面処理・溶接は、表題欄や注記で漏れなく指示する
どれも製図の基本ですが、実際の図面ではここが抜けやすく、確認の往復や作り直しの原因になります。逆にいえば、この3点がそろった図面は、見積りも加工も早く進みます。
板金図面に書くべき基本項目【一覧表】
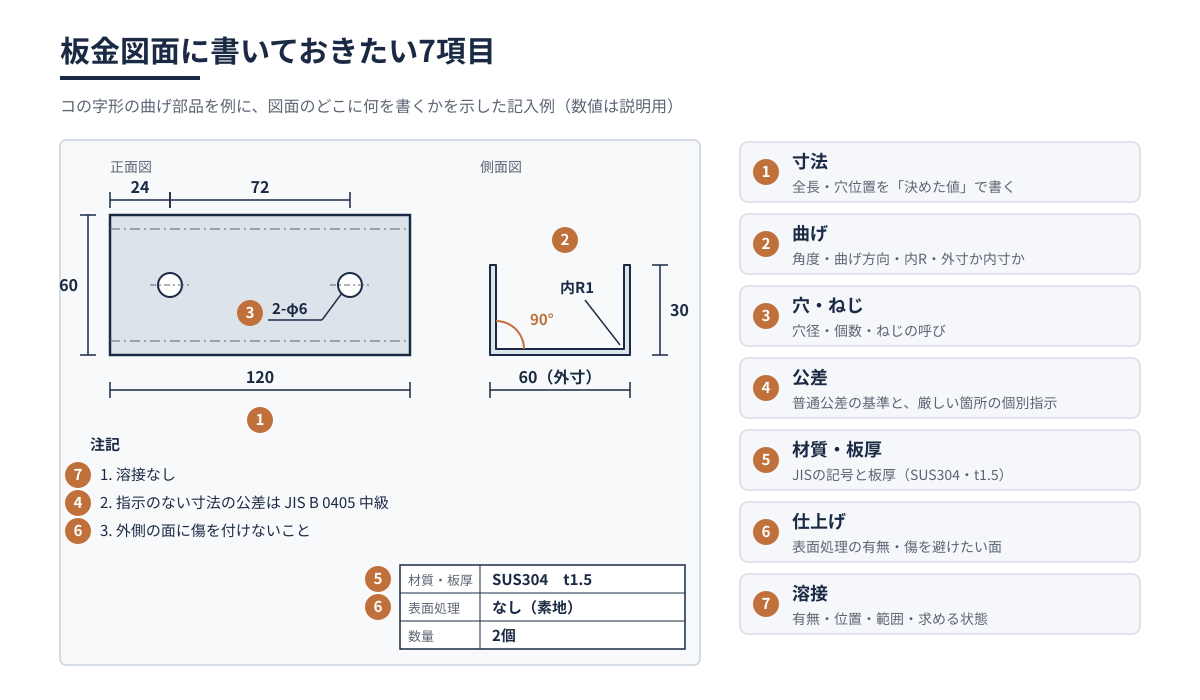
板金部品の図面に書いておきたい項目を、抜けたときに起こりやすいことと並べて一覧にしました。図面を出す前のチェックにもお使いください。
| 項目 | 書き方の例 | 抜けると起こりやすいこと |
|---|---|---|
| 寸法 | 全長・幅・穴位置をすべて数値で記入 | 加工前の問い合わせ、納期の遅れ |
| 曲げ | 角度(90°など)・曲げ方向・内R・外寸か内寸か | 立ち上がり寸法の食い違い |
| 穴・ねじ | 穴径と個数(2-φ6など)、ねじの呼び(M5など) | 下穴のみ・タップ忘れなどの認識違い |
| 公差 | 普通公差の基準と、厳しい箇所の個別指示 | 必要以上の精度によるコスト増、または精度不足 |
| 材質・板厚 | JISの記号と板厚(SUS304・t1.5など) | 材料の手配違い、強度や耐食性の不足 |
| 表面処理・仕上げ | 処理の有無、研磨の要否、傷を避けたい面 | 見た目の仕上がりの食い違い |
| 溶接 | 溶接の有無・位置・範囲・求める状態 | 溶接箇所の確認待ち、強度や外観の不一致 |
| 数量・納期 | 製作個数、試作か量産か、希望納期 | 見積り条件の食い違い |
このうち、現場で確認が多いのは寸法と溶接の2つです。次の章から、項目ごとの書き方を順に見ていきます。
寸法の書き方|「抜け」と「幅を持たせた指示」を避ける
板金図面の寸法で起こるトラブルは、大きく2種類に分かれます。必要な寸法が書かれていない「抜け」と、値が1つに決まっていない「あいまいな指示」です。
寸法抜けは細かい部品ほど起こりやすい
当社で図面をお受けしていると、細かい製品ほど寸法の漏れが見つかることがあります。小さな切り欠きの位置、穴から端までの距離、左右対称に見える部品の片側などは、描いた本人には自明でも、図面だけでは読み取れません。
寸法が抜けていると、加工する側は確認の連絡を入れるまで作業を進められません。図面を出す前に、すべての辺と穴に寸法が付いているかを一度たどっておくと、この往復を防げます。
「100〜120mmくらいで適当に」は困る指示
現場でいちばん困るのが、「100〜120mmくらいの間で適当に」のような指示です。加工する側が値を選んでしまうと、組み付け先の部品と合わないおそれがあります。そのため、こうした指示をいただいた場合は、お客様に値を決めていただくようにしています。
寸法に幅を持たせてよい箇所は、「110±5」のように基準となる値と許容範囲(公差)で示すのが製図の書き方です。こう書けば、狙う値と許される範囲の両方が一度で伝わります。
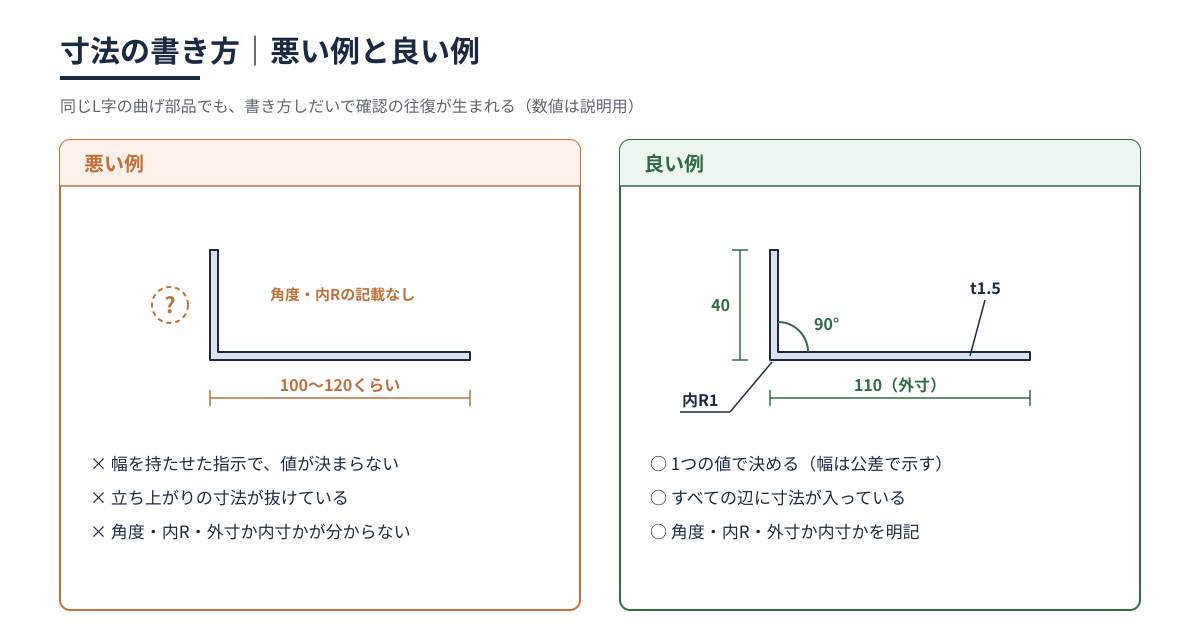
外寸か内寸か、基準の面を明確に
板金部品には板厚があるため、同じ「60」でも外側で測るか内側で測るかで、仕上がりは板厚の2枚分変わります。コの字形の部品で板厚1.5mmなら、外寸60mmと内寸60mmでは3mmの差です。
組み付けで効くのが外側か内側かを考え、「60(外寸)」のように明記しておくと誤解がありません。穴位置も、どの端面を基準に測るかをそろえて書くと、加工と検査の基準が一致します。
曲げの指示|寸法に加えて角度まで書く
曲げのある部品では、寸法だけでなく曲げ角度まで書かれていると、加工する側は形状を正しく組み立てられます。実際に、角度が書かれていれば、仮に寸法の一部が抜けていても計算で補いやすくなります。
曲げの指示で書いておきたいのは、次の4点です。
- 曲げ角度(90°以外の角度は特に明記する)
- 曲げの方向(どちら側に曲げるか。山折り・谷折りの区別)
- 曲げの内R(内側の丸み。指定がない場合は、使う金型で決まる値になる)
- 立ち上がりの寸法が外寸か内寸か
なお、展開図(曲げる前の平板の寸法)は、必ずしもご用意いただく必要はありません。仕上がり形状の寸法が分かれば、材質・板厚・内Rから展開寸法を求められるためです。フランジ(立ち上がり)の最小高さや、曲げ線と穴の距離など、曲げ特有の寸法の目安は板金の曲げ加工で設計段階に押さえたいポイントで詳しく解説しています。
穴・ねじの指示|径と用途をセットで
穴は「2-φ6」のように個数と径をまとめて書くのが一般的です。ねじが必要な場合は、下穴の径ではなく「M5」のようにねじの呼びで指示すると、タップ加工まで必要なことが確実に伝わります。
はめあいが必要な穴やバリ取りの程度など、穴まわりで認識がずれやすい項目はステンレスの穴あけ加工で図面に指示しておきたい項目にまとめています。
公差の書き方|厳しくするのは必要な箇所だけ
公差とは、寸法に許されるばらつきの範囲のことです。すべての寸法に個別の公差を書く必要はありません。図面の注記や表題欄に「指示のない寸法の公差は JIS B 0405 中級」のように普通公差の基準を書いておけば、個別の指示がない寸法はその範囲で扱われます。
| 指示の方法 | 書き方の例 | 向いている箇所 |
|---|---|---|
| 普通公差(一括指示) | JIS B 0405 の等級(精級・中級・粗級・極粗級)を注記 | 組み付けに影響しない外形などの大半の寸法 |
| 個別の公差 | 寸法の後ろに「±0.1」などを記入 | はめあい・位置決めなど機能に効く寸法 |
| 角度の公差 | 「90°±0.5°」のように記入 | 直角が組み付けに効く曲げ部 |
注意したいのは、公差を厳しくするほど加工と確認の手間が増え、コストに跳ね返る点です。全体を一律に厳しくするのではなく、機能上必要な箇所だけを個別に指示するのが合理的です。公差とコストの関係は板金加工のコストダウンで解説した「ロット数と公差」もご覧ください。なお、板金のせん断加工品には JIS B 0410 という別の普通公差の規格もあります。
材質・板厚・表面処理の書き方
材質は「ステンレス」「アルミ」のような総称ではなく、JISの記号で書きます。たとえば同じステンレスでも、SUS304とSUS430では耐食性も曲げの戻り方も異なります。材質ごとの違いはステンレスの種類と選び方やアルミ板金加工の基礎で解説しています。
板厚は「t1.5」のように表題欄へ記入します。材質がまだ決まっていない段階なら、用途や使用環境を書いておくだけでも、適した材料を一緒に検討できます。扱える素材と板厚の範囲は対応素材・加工一覧でご確認いただけます。
表面処理と「傷を避けたい面」
表面処理や研磨の有無も、図面に書いておきたい項目です。特にステンレスを素地のまま使う部品では、曲げの際に金型が当たった跡がそのまま見た目に残ります。外観に出る面がある場合は、「外側の面に傷を付けないこと」のように注記で伝えてください。
実際に、曲げの金型に傷つき防止シートを敷いて、素地のSUS304の表面に当たり跡を残さないよう仕上げた例もあります。詳しくはSUS304 t6の曲げ加工事例をご覧ください。
溶接の指示|「どこを・どこまで・何のために」
溶接は、図面から指示が抜けやすい項目の代表です。当社でも、溶接の指示がない図面について確認することが多くあります。確認してみると「付いていればいい」というお返事のこともあり、求める状態は部品によってさまざまです。
だからこそ、溶接については次の点を書いておくと話が早く進みます。
- 溶接の有無(溶接しない場合も「溶接なし」と書くと確実)
- 溶接する位置と範囲(全周か、部分的か)
- 求める状態(強度が必要か、水や粉が漏れないことが必要か、外観を重視するか)
- 溶接後の仕上げ(ビード(溶接の盛り上がり)を削るかどうか)
溶接記号は JIS Z 3021 に定められていますが、記号に不慣れな場合は文章の注記でも構いません。溶接の方法を指定するかどうかで迷う場合は、求める状態を書いておけば、板厚や形状に合わせた方法をご提案できます。溶接方法ごとの違いはステンレスのレーザー溶接とTIG溶接の違いで解説しています。
手書き図面・図面なしでの相談
CADの図面がなくても、板金加工のご相談はできます。手書きの図面でも、寸法が入っていれば対応しています。ここまでご紹介した寸法・角度・材質・溶接の考え方は、手書きでもそのまま当てはまります。
図面そのものがない場合でも、サンプル品の持ち込みや手書きスケッチからの製造実績があります。内容にもよりますが、まずは現物や写真をお見せいただくところから始められます。図面なしでのご相談の進め方は埼玉でレーザーカット・板金加工を依頼するときの「図面なし・現物相談」でも紹介しています。手書き図面の扱いはよくある質問にも掲載しています。
反対に、情報のそろった図面は急ぎの案件で力を発揮します。切断のみ・1〜2個の品物で、朝に図面をいただき、午後一番に納品した例もあります。
図面を出す前のチェックリスト
ここまでの内容を、図面を送る前に見直すチェック項目としてまとめます。
- すべての辺と穴位置に寸法が入っているか
- 「〜くらい」「適当に」など、値が決まらない指示が残っていないか
- 曲げの角度・方向・内R、外寸か内寸かが書かれているか
- 穴の径と個数、ねじの呼びが書かれているか
- 普通公差の基準と、厳しい箇所の個別公差が書かれているか
- 材質がJISの記号で、板厚とあわせて書かれているか
- 表面処理の有無と、傷を避けたい面が書かれているか
- 溶接の有無・位置・範囲・求める状態が書かれているか
- 数量と希望納期が伝わるようになっているか
すべてを完璧にそろえてから相談する必要はありません。迷った項目は「未定」と書いておけば、その点を確認しながら進められます。
お問い合わせはこちら巴製作所の板金加工と図面の確認
巴製作所は1973年(昭和48年)創業で、埼玉県川口市の自社工場でレーザー加工と板金加工を行っています。切断は日平トヤマ製CO2レーザー加工機(TLV-408E40F/4尺×8尺)と小松製作所製YAGレーザー加工機(1,000mm×1,000mm)が担当します。曲げには小松製作所製のプレスブレーキ(80トン/最大2,000mm)とサーボプレスブレーキ(50トン/最大1,250mm)を使います。溶接はアマダ製レーザー溶接機(YLM-500P)やTIG溶接機で行います。
切断・曲げ・溶接を社内で一貫して行うため、図面の疑問点は工程をまたいで確かめながら製作を進められます。1個からのご注文も承っており、実例としてはチラー用ステンレスダクトの単品一貫製作やt1.0mm薄板のステンレス製缶などがあります。保有設備の一覧は設備紹介、対応の特長は巴製作所が選ばれる理由でご紹介しています。
まとめ|図面の手戻りは書き忘れを減らせば防げる
板金図面の手戻りは、多くが寸法の抜けと溶接指示の抜けから生まれます。寸法は1つの値で決め、曲げは角度・内R・外寸か内寸かまで書き、材質・表面処理・溶接は表題欄や注記で漏れなく指示する。この基本を押さえるだけで、確認の往復は大きく減らせます。
「この図面で加工に足りているか」という段階でのご相談も承っています。図面をお送りいただければ、加工の可否について回答いたします。手書きの図面でも構いませんので、お問い合わせよりお気軽にご連絡ください。