直角曲げに対して+0.5度。10数個のロットでこの角度公差を守るには、曲げ終わってからまとめて測るのでは間に合いません。1個ずつスコヤで確かめながら曲げ、ずれをその場で直していく必要があります。板金の品質管理は、出荷前の検査だけで決まるものではなく、「どの工程で、何を、どの道具で測るか」の組み立てで決まります。本記事では、板金加工の品質管理を発注側の視点で整理します。検査の流れ、普通公差(JIS)と角度公差の考え方、数量に応じた測り方の使い分けを、現場の例とともに解説します。
結論|板金の品質管理は「どこで測るか」を決めることから始まる
最初に要点をお伝えします。板金加工の不良は、切断・曲げ・溶接といった工程の途中で生まれます。そのため、出荷前の検査で見つけるより、ずれが生まれる工程の直後で測る方が手戻りは小さく済みます。
もう一つの要点は、図面の公差が測り方を決めるということです。公差が緩い寸法は普通の確認で足りますが、厳しい角度公差が付いた曲げは、曲げながら測る段取りが要ります。受け取った公差を読み、どの寸法をどの工程で確かめるかを決めることが、板金の品質管理の出発点です。
板金加工の品質管理とは|不良の多くは工程の途中で生まれる
板金加工の品質管理とは、図面で求められた寸法・角度・外観を、加工のばらつきを抑えながら毎回同じように満たすための仕組みです。測ること自体が目的ではなく、ずれを早く見つけて直すことが目的といえます。
板金で起こりやすい不良と確認のタイミング
板金部品で起こりやすい不良を、主な原因と確認に適したタイミングで整理すると次のようになります。
| 不良の種類 | 主な原因 | 確認に適したタイミング |
|---|---|---|
| 外形・穴位置の寸法ずれ | 切断条件、熱による伸び、図面の読み違い | 切断後(曲げの前) |
| 曲げ角度のずれ | スプリングバック(曲げた板が弾性で戻る現象)、材料ロットの違い | 曲げの最中・初品 |
| 曲げ寸法のずれ | 展開寸法の誤差、曲げ位置のずれ、曲げを重ねた誤差の積み重ね | 曲げ後 |
| 歪み・反り | 溶接の熱による収縮 | 溶接後 |
| キズ・打痕・バリ | 金型の当たり、取り扱い、切断面の処理不足 | 各工程の後・出荷前 |
表のとおり、不良の種類ごとに見つけやすいタイミングは異なります。たとえば穴位置のずれは、曲げてしまうと測りにくくなり、直すこともできません。切断の品質を左右する条件はレーザー切断の品質を決める3要素で解説しています。
板金の検査の流れ|5つの確認ポイント
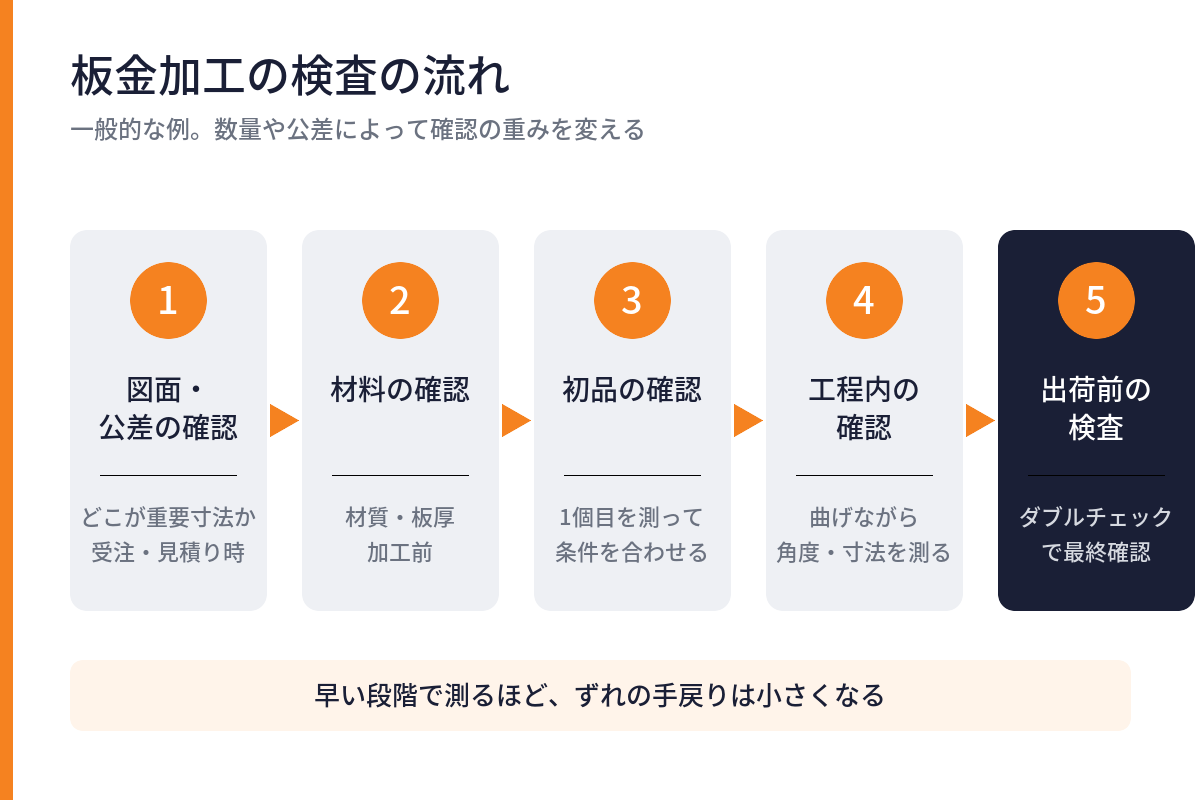
板金加工の検査は、一般的に次の5つの段階で考えると整理しやすくなります。すべての段階で同じ重さの検査をするわけではなく、数量や公差に応じて重点を変えます。
1. 図面・公差の確認
加工に入る前に、図面のどの寸法に公差が付いているか、どこが組み付けに効く重要寸法かを読み取ります。公差の指示がない寸法の扱い(普通公差)もこの段階で確認します。ここで読み違えると、後の検査をいくら丁寧に行っても意味がなくなります。
2. 材料の確認
材質と板厚が図面どおりかを確かめます。板厚が違えば曲げの条件も展開寸法も変わり、ステンレスと鉄では曲げたときの戻り方も異なります。材質の違いはステンレスの種類と選び方で解説しています。
3. 初品の確認
1個目を加工した段階で寸法と角度を測り、条件を合わせ込みます。初品の確認は、ロット全体の不良を防ぐうえで効果の大きい工程です。1個目がずれていれば、残りもすべて同じようにずれるためです。
4. 工程内の確認
曲げや溶接の途中で、角度や寸法を測りながら進めます。特に曲げは、同じ条件でも材料のわずかな違いで戻り量が変わるため、厳しい角度公差では1個ずつの確認が欠かせません。曲げで角度が戻る理由は板金の曲げ加工とスプリングバック対策で詳しく扱っています。
5. 出荷前の検査
最後に、図面と照らし合わせて寸法・角度・外観を確認します。検査者を変えて二重に確認すると、一人では見落としやすい箇所も拾えます。ここで見つかる不良が多い場合は、前の段階の確認方法を見直す合図になります。
板金の公差の考え方|普通公差と角度公差
公差とは、図面の寸法に対して許される誤差の範囲です。板金の品質管理では、公差が付いた寸法をどう読み、どう測るかが要になります。ここでは、図面を受け取った加工側がどのように公差を読むかを整理します。
普通公差とは|公差の記入がない寸法の扱い
図面のすべての寸法に公差を書き込むのは現実的ではありません。そこで、個別に公差の指示がない寸法には、JISで定められた普通公差(一般公差)をまとめて適用するのが一般的です。図面の表題欄や注記に「普通公差は JIS B 0405 m級」のように記載されます。
| 規格 | 対象 | 等級 | 板金での位置づけ |
|---|---|---|---|
| JIS B 0405 | 個々に公差の指示がない長さ寸法・角度寸法(主に除去加工) | f(精級)・m(中級)・c(粗級)・v(極粗級) | 板金部品の図面でも普通公差として指定される例が見られる |
| JIS B 0408 | 金属プレス加工品(打抜き・曲げ・絞り)の寸法 | A級・B級・C級 | 抜き・曲げを伴う板金部品の目安 |
| JIS B 0410 | 金属板せん断加工品の寸法 | A級・B級 | シャーリングなどで切断した板の目安 |
どの規格のどの等級が指定されているかで、同じ寸法でも許される誤差は変わります。普通公差の指示がない図面では、加工側が精度の水準を推測することになるため、見積りの段階で確認しておくと安心です。
個別に公差が付いた寸法は「重要寸法」
普通公差とは別に、寸法の横に「±0.1」「+0.2/0」のように公差が書き込まれていれば、設計者がその寸法を重要と判断している印です。加工側はこの寸法を優先して測り、加工の順番や基準面の取り方もこの寸法が出るように組み立てます。
逆に、すべての寸法に厳しい公差が付いていると、どこが本当に重要なのかが読み取れません。測定の手間が増え、コストにも影響します。公差とコストの関係は板金加工のコストダウン|見積り前に知る7つの視点でも触れています。
角度公差は「立ち上がりの長さ」で効き方が変わる
曲げの角度公差は、数値だけを見ると小さく感じられます。しかし、角度のずれは立ち上がり(フランジ)の先端で寸法のずれとして現れます。
たとえば、直角の曲げが0.5度ずれた場合、先端のずれは「立ち上がりの長さ×tan0.5度」で求められます。長さ100mmなら約0.87mm、50mmなら約0.44mmです。同じ0.5度でも、立ち上がりが長い部品ほど組み付けへの影響は大きくなります。角度公差を読むときは、その角度がどれだけの長さに効くかも一緒に見る必要があります。
曲げを重ねると誤差は積み重なる
箱形状のように何度も曲げる部品では、1回ごとの曲げのずれが積み重なります。端から端までの寸法を厳しく指定すると、途中の曲げすべてに精度が求められることになります。どの面を基準に寸法を測るかを図面と加工側で揃えておくと、積み重なりによる手戻りを避けやすくなります。
板金の角度・寸法の測り方|数量と公差で使い分ける
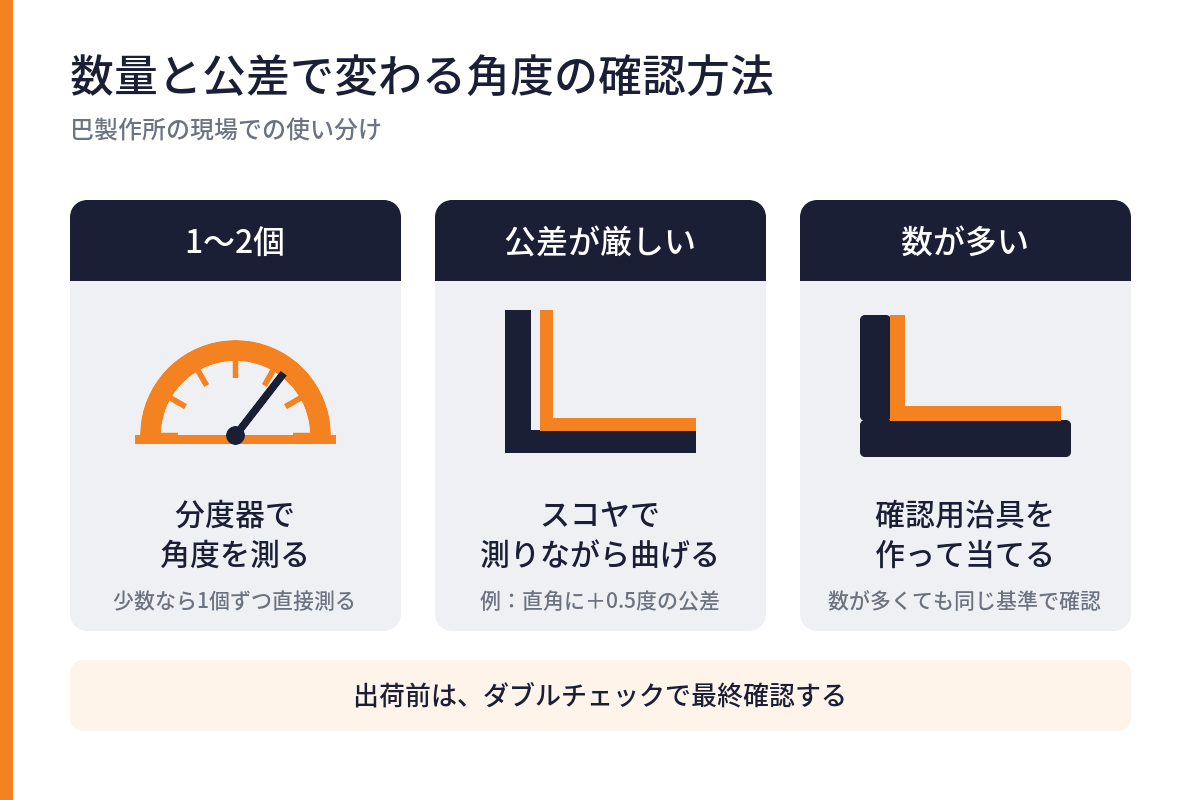
同じ角度を確かめる場合でも、数量と公差によって適した道具は変わります。巴製作所の現場では、次のように使い分けています。
1〜2個なら分度器で直接測る
試作や単品のように1〜2個の場合は、分度器で角度を1個ずつ直接測ります。準備の手間がかからず、数量が少ないうちはこれがもっとも合理的な方法です。
厳しい角度公差はスコヤで測りながら曲げる
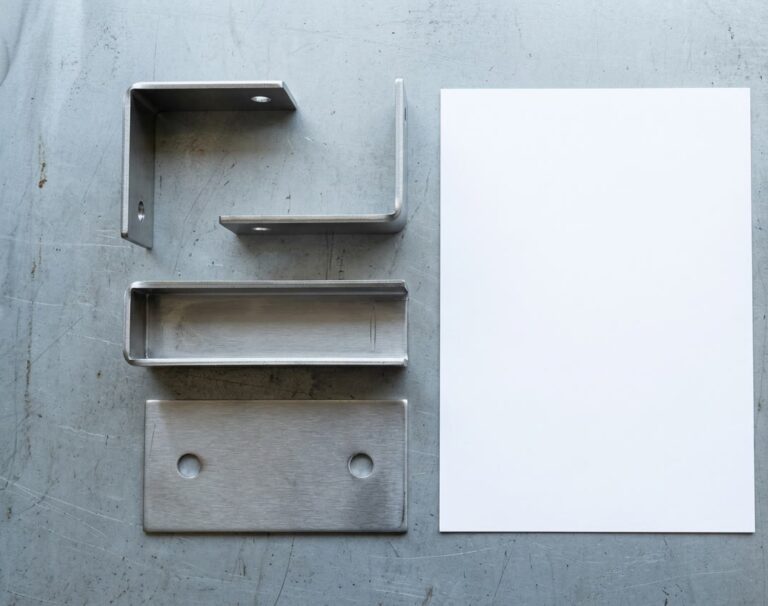
スコヤ(直角を確かめるための定規)は、直角曲げの確認に向いた道具です。実際に、直角曲げで+0.5度という公差が付いた10数個のロットでは、スコヤで測りながら対応しました。加工の途中で直角を確かめられるため、ずれを後工程に送らずに済みます。
数が多いときは確認用の治具を作って当てる
数量が多い場合は、製品の形状に合わせた確認用の治具を作り、加工した部品を当てて検査します。1個ずつ分度器で読み取るより早く、誰が確認しても同じ基準で判断できる点が利点です。治具を作る手間はかかりますが、数量が多いほどその手間は小さくなります。
| 確認方法 | 向いている場面 | 利点 | 留意点 |
|---|---|---|---|
| 分度器 | 1〜2個の試作・単品 | 準備が要らず、すぐに測れる | 数が増えると時間がかかる |
| スコヤ | 直角曲げで公差が厳しいとき | 曲げながら直角を確かめられる | 直角以外の角度には使えない |
| 確認用治具 | 同じ形状の数量が多いとき | 速く、判断の基準が揃う | 治具を作る手間がかかる |
曲げには、小松製作所製のプレスブレーキ(80トン/最大2,000mm)とサーボプレスブレーキ(50トン/最大1,250mm)を部品の大きさと精度に応じて使い分けています。設備の詳細は設備紹介ページをご覧ください。
出荷前の確認体制|ダブルチェックで見落としを防ぐ
出荷前の検査では、ダブルチェックを行っています。チェックは代表自らが行うことも多く、一人の目だけに頼らない確認を続けています。巴製作所が選ばれる理由でご紹介しているとおり、長年の経験に基づく検査基準と出荷前の確認体制によって、不良率1%以下を維持しています。
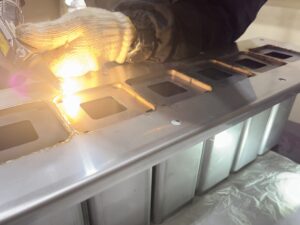
品質を支えるもう一つの要素が、切断から曲げ、溶接までを社内で一貫して行う体制です。工程ごとに別の会社へ受け渡すと、そのたびに基準のずれや確認の抜けが生じやすくなります。社内で工程をつなげば、曲げの精度がそのまま溶接の合わせ精度につながるといった関係も、同じ現場で確かめながら進められます。
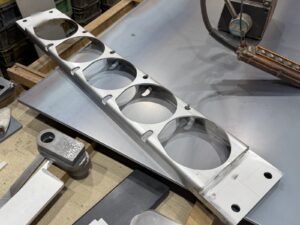
実際の製作例には、曲げ精度を溶接の合わせ精度につなげたSUS304箱体のレーザー溶接や切断面のバリやエッジまで確認したA5052の多品種小ロット加工があります。ほかにも、切断・曲げ・溶接を一貫したステンレスダクト、傷つき防止シートで金型の当たりを抑えたSUS304 t6の曲げなどがあります。溶接時の歪みについてはステンレスのレーザー溶接と歪み対策で解説しています。
板金の品質を安定させるために発注時に伝えたいこと
板金部品の品質は、加工側の検査だけでなく、発注時に共有される情報にも左右されます。次の点をお知らせいただくと、どこを重点的に測るべきかがはっきりします。
- 組み付けに効く重要寸法と、その部品の使われ方
- 普通公差の規格と等級(図面に記載がない場合)
- 角度公差が付いた曲げの、立ち上がりの長さと相手部品との関係
- 数量と、今後の繰り返し注文の見込み(確認用治具を作るかの判断材料)
- 外観の基準(キズの許容範囲、仕上げの有無)
- 測定方法や記録の書式に指定があるかどうか
現場の検査は、分度器・スコヤ・確認用治具といった道具による確認が中心です。測定方法に指定がある場合は、見積りの段階でお知らせください。対応できる確認方法かどうかを事前にご説明します。
材質ごとの対応範囲は対応素材・加工一覧、板厚や加工サイズの目安は技術情報ページでご確認いただけます。
まとめ|板金の品質は「測る場所」と「伝える情報」で決まる
板金加工の不良は工程の途中で生まれるため、品質管理の要は、ずれが生まれる工程の直後で測ることにあります。普通公差と個別の公差を読み分け、角度公差は立ち上がりの長さとあわせて考えると、どこを重点的に確認すべきかが見えてきます。
数量が少なければ分度器、厳しい直角はスコヤ、数が多ければ確認用治具というように、測り方も数量と公差に合わせて選びます。「この公差で曲げられるか」「この数量ならどう確認するか」といった段階のご相談も、内容にもよりますが、まずはお気軽にお寄せください。図面をお送りいただく際はお問い合わせフォームをご利用いただくか、お電話(048-290-3365/平日8:30〜17:30)でご連絡ください。