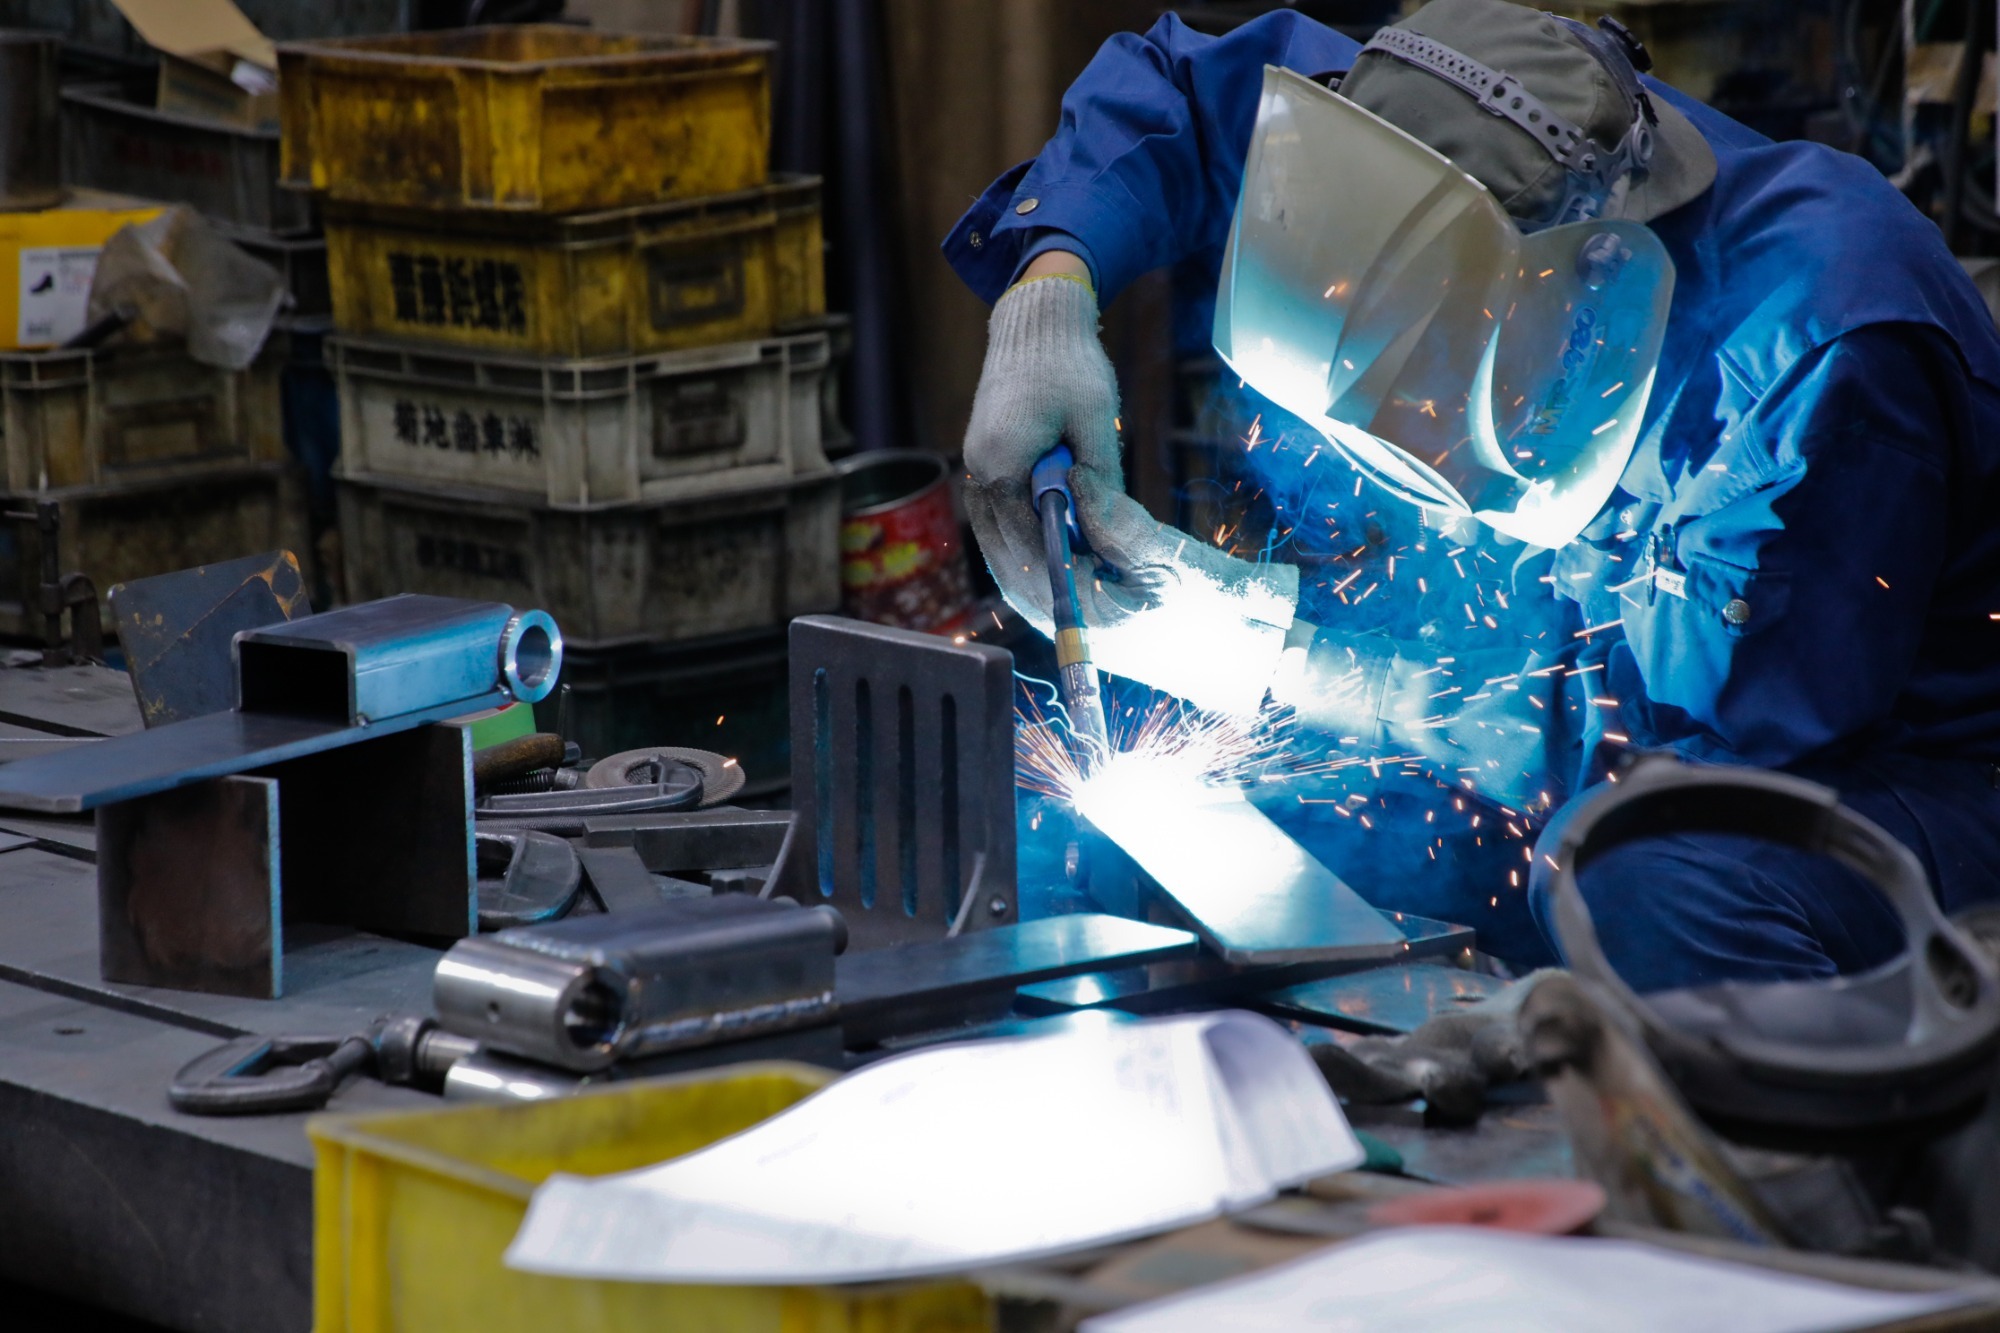
弊社は、CO2レーザーやYAGレーザーを活用した精密板金加工を得意としています。
鉄、ステンレス、アルミなど多種材料に対応し、切断、溶接、曲げ加工を組み合わせた幅広いサービスを提供。
最大1219mm×2438mm(4尺×8尺)のワークサイズまで対応可能で、薄板の精密加工から製品部品まで、お客様のニーズに合わせたカスタムメイドの納品が可能です。精密板金部品や各種機械部品など、さまざまな製品で信頼されています。
製品の設計前による適切な加工と迅速な納期対応で、お客様の課題解決をサポートします。
板金・溶接加工仕様
- - 鉄:t=0.30mm~
- - ステンレス:t=0.10mm~
- - アルミ:t=0.10mm~
- - レーザー溶接:薄板中心に対応(詳細はご相談ください)
- - TIG溶接:t=2.0mm以上を目安
- - レーザー加工:±0.5mm~2.0mm
- - 溶接加工:仕上がり精度は形状・材質により異なります
- - 板厚t=0.4mm~(ワークの大きさにより異なる)
- - CO2レーザー加工:最大1219mm×2438mm(4尺×8尺)
- - YAGレーザー加工:最大900mm×1100mm
- - ステンレス(SUS304、SUS430他)
- - 鉄
- - アルミ(硬質・軟質対応。溶接は条件付対応可能)
- - その他、銅・真鍮に対応、チタンはご相談ください
加工のポイント
現場で実際に行っている工夫と、ご依頼の際の目安をまとめました。
溶接の歪みを抑える
治具は基本的に社内で製作します。溶接は間隔を空けながら順に進め、熱が一か所にこもらないようにしています。板厚2mmまでの薄板はレーザー溶接で一度に溶接でき、TIG溶接のように周りまで溶かさないため、歪みが出にくくなります。
曲げの角度と表面
角度は、1〜2個なら分度器で、数が多いときは確認用の治具を作って確認します。表面の傷を避けたい部品は、金型に傷つき防止シートを敷いて曲げます。
製缶(箱物)の大きさの目安
1m角程度・板厚2mm程度までが目安で、1個から製作しています。これを超える大きさや板厚は、重量や歪みの点から内容を伺ってご相談します。シューター・カバー・ダクトなど、工場の設備に納める品物が中心です。
図面でお知らせいただきたいこと
確認のやり取りが多いのは、寸法の書き漏れと溶接指示の抜けです。曲げは寸法に加えて角度が書かれていると、正確に計算できます。「100〜120mmの間で」のような幅のある指定より、寸法を決めていただくと確実です。

お問い合わせ・ご相談
レーザー光線加工のことならお気軽にご相談ください。お見積り、加工のご相談など、お電話またはお問い合わせフォームよりお問い合わせください。
受付時間 | 平日 8:30–17:30(土日祝休)